
文章摘要
在噴墨印刷與工業塗佈應用中,表面處理(Surface Treatment)是影響油墨附著力的重要前段製程。尤其是PP、PE等低表面能塑膠,即使油墨本身具有良好的附著性能,如果底材表面能不足,仍可能出現縮墨、潤濕不均、掉墨或附著力不足等問題。
目前常見的表面處理方式包括電暈處理(Corona Treatment)、電漿處理(Plasma Treatment)與火焰處理(Flame Treatment)。三者的共同目的都是改善材料表面的潤濕性與附著條件,但在處理原理、適用材料、設備成本與製程條件上有所不同。
本文將從噴墨印刷應用角度,比較電暈、電漿與火焰處理的差異,並說明不同底材與印刷條件下,應如何選擇適合的表面處理方式。
電暈處理(Corona Treatment)是工業印刷中常見的表面處理技術之一,主要透過高頻、高電壓放電改變材料表面的化學特性,提高表面能,使油墨、塗料或黏著劑更容易潤濕與附著。
當材料通過電極與接地輥之間時,高電壓使周圍空氣電離,形成電暈放電。產生的活性粒子會與材料表面發生反應,使原本低極性的表面形成較高極性的官能基,進而改善潤濕性與附著條件。
電暈處理常見於:
對於高速卷對卷(Roll-to-Roll)印刷而言,電暈處理尤其常見,因為可以直接整合於生產線中,在印刷前快速改善底材表面狀態。
電漿處理(Plasma Treatment)是一種利用電離氣體中的電子、離子、自由基等活性粒子,對底材表面進行清潔、活化或改性的表面處理技術。
在工業應用中,電漿處理可去除底材表面的部分有機污染物,同時改變表面的化學性質,增加極性官能基,使油墨、塗料或黏著劑更容易潤濕底材表面,進而改善後續的附著條件。
依設備與製程不同,電漿處理可分為低壓電漿(Low-Pressure Plasma)與大氣壓電漿(Atmospheric Pressure Plasma)等方式。
電漿處理的應用範圍廣泛,常見底材包括:
如果底材除了需要提高表面能之外,還需要改善表面清潔度與潤濕性,電漿處理可作為印刷前的表面處理方式之一。
不過,最終效果仍會受到底材種類、電漿氣體、處理功率、處理時間與設備形式等因素影響,因此不能單純以「有做電漿處理」判斷最終油墨附著效果。實際量產前,仍建議搭配實際油墨與底材進行印刷及附著力測試。
火焰處理(Flame Treatment)是利用受控制的火焰快速作用於材料表面,使表面發生氧化反應,進而增加表面極性與表面能。
它常被應用於PE、PP等低表面能塑膠,尤其適合瓶罐、容器及部分具有立體形狀、不容易使用傳統平面電暈設備處理的產品。
常見應用包括:
需要注意的是,火焰處理涉及熱能,因此對熱敏感底材必須特別控制處理速度與火焰距離,以降低材料變形或損傷的風險。
三種表面處理技術都能改善材料表面的印刷條件,但並不存在「哪一種一定最好」的答案。實際選擇時,需要綜合考量底材種類、工件形狀、產線速度、附著要求與設備成本。
比較項目 | 電暈處理 Corona | 電漿處理 Plasma | 火焰處理 Flame |
主要原理 | 高壓放電活化表面 | 活性粒子清潔、活化與改性 | 火焰氧化材料表面 |
處理速度 | 快 | 視設備與製程而定 | 快 |
常見底材 | PE、PP、PET、薄膜 | 塑膠、金屬、玻璃、陶瓷 | PE、PP等塑膠 |
複雜形狀適用性 | 較有限 | 佳 | 佳 |
表面清潔能力 | 中等 | 佳 | 視污染種類而定 |
高速產線整合 | 佳 | 視系統而定 | 佳 |
設備成本 | 相對較低 | 通常較高 | 中等 |
主要注意事項 | 處理效果可能隨時間衰減 | 製程參數較多 | 需控制熱影響與安全 |
簡單來說:
但實際量產前,仍應使用實際底材、油墨與設備進行測試確認。
表面處理與噴墨印刷的關係,核心在於表面能(Surface Energy)與潤濕性(Wettability)。
當底材表面能過低時,液態油墨可能無法均勻鋪展,而形成收縮、縮孔或局部潤濕不良。即使完成UV固化,墨膜與底材之間仍可能缺乏足夠的界面結合力。
適當的電暈、電漿或火焰處理,有助於改善:
如果正在評估不同材料的UV噴墨應用,可進一步了解CHROMOINK的LED UV光固化墨水,了解LED UV墨水在不同材料與工業印刷應用中的特性。
完成電暈、電漿或火焰處理後,不能只以「有處理/沒處理」來判斷效果,更重要的是確認底材表面是否已達到適合後續印刷或塗佈的潤濕狀態。
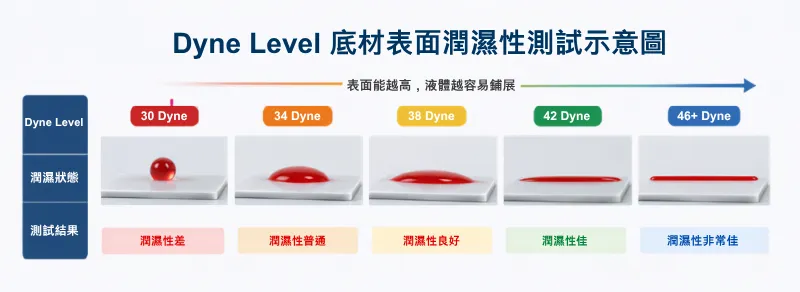
在工業現場,常會使用Dyne Test Ink或Dyne Pen(達因筆)評估底材表面的潤濕張力,作為比較表面處理前後差異的快速方法。
一般而言,較高的Dyne Level代表特定測試液較容易潤濕底材表面,因此可作為判斷表面處理效果的初步參考。但需要特別注意:
Dyne Level並不能直接等同於油墨附著力。
即使兩種底材測得相近的Dyne值,實際印刷後的附著表現仍可能不同,因為UV墨水附著力還會受到以下因素影響:
因此,Dyne Test比較適合作為表面處理與製程監控指標,而不是單獨作為油墨附著力是否合格的最終判定依據。實際量產前,仍應使用正式印刷條件進行附著力與耐久性測試。
關於表面潤濕性、表面能與附著之間的關係,可進一步參考Fraunhofer IFAM-Testing of Surface Wettability技術資料。
針對PE(Polyethylene)與PP(Polypropylene)薄膜,則可參考ASTM D2578-23-Standard Test Method for Wetting Tension of Polyethylene and Polypropylene Films。此標準利用特定表面張力的測試液評估薄膜的潤濕張力,可作為表面處理與後續印刷、塗佈或黏著製程的評估依據之一。
選擇表面處理方式時,不應只比較設備本身,而應從底材、產品形狀、生產速度與最終附著要求一起評估。
先確認材料種類,例如 PE、PP、PET、PVC、ABS、玻璃或金屬。不同印刷底材在耐熱性、表面塗層與表面狀態上各有差異,這些特性都可能影響後續的表面處理效果。
即使外觀看起來相似的材料,其表面化學性質也可能不同,因此不建議直接套用其他材料的表面處理參數。
薄膜與平面材料較容易整合電暈設備;複雜立體結構則可進一步評估電漿或火焰處理。
高速Roll-to-Roll生產與單件式工業噴墨的製程需求不同。除了處理效果,也需要考量表面處理設備能否與既有產線速度匹配,避免成為生產瓶頸。
如果產品後續還需要經過彎折、刮擦、酒精擦拭、戶外曝曬或其他耐久性測試,就應將這些要求一起納入表面處理與油墨選擇。
若想進一步了解LED UV印刷與固化原理,可延伸閱讀CHROMOINK的什麼是LED UV印刷?揭開現代印刷技術的秘密。
從工業噴墨的角度來看,「提高表面能」不等於「一定能解決附著力問題」。
電暈、電漿或火焰處理的主要功能,是建立更有利於油墨潤濕與界面結合的表面條件。但最終印刷附著力,其實是由:
底材 × 表面處理 × 墨水配方 × 固化條件
共同決定。
例如,同樣是PP材料,不同供應商使用的添加劑、表面塗層與成型條件可能不同。因此,即使兩種PP底材測得相近的Dyne Level,實際印刷後的附著結果仍可能不同。
此外,部分經過處理的塑膠材料會出現Treatment Decay(處理效果衰退)。也就是材料完成處理後,隨著儲存時間、溫度、污染或表面分子重新排列,表面能可能逐漸下降。
因此,CHROMOINK在評估工業UV噴墨應用時,更建議採用以下測試邏輯:
確認底材 → 測量表面狀態 → 選擇表面處理方式 → 試印 → UV固化 → 附著力與耐久測試
而不是單純設定某一個Dyne Level,就直接判定底材是否適合量產。
對於新底材或新墨水,較可靠的方法仍然是使用實際量產使用的底材、墨水與設備進行測試,並將表面處理條件記錄為製程參數,才能建立可重複的印刷品質。
沒有單一方法適用所有底材。薄膜與高速生產通常較常採用電暈處理;複雜形狀或需要較精細表面活化的材料可評估電漿處理;PE、PP容器及立體塑膠件則常使用火焰處理。最終仍應透過實際油墨、底材與設備測試確認。
不一定。UV墨水附著不良可能與底材表面能、表面污染、油墨配方、墨層厚度、UV固化能量及Primer有關。表面處理是改善附著的方法之一,但在增加處理製程之前,應先確認真正造成附著不良的原因。
沒有適用所有底材的固定時間。部分塑膠經電暈或電漿處理後,表面狀態可能隨時間發生變化,因此通常建議在經過製程驗證的時間範圍內完成印刷。如果材料需要長時間儲存,可在印刷前重新確認Dyne Level,並進行實際潤濕與附著力測試。